Industrie Nieuws
Thuis / Nieuws / Industrie Nieuws / ABS-gecertificeerde smeedstukken: wat scheepswerven nodig hebben voordat ze scheepsonderdelen bestellen
 Thuis / Nieuws / Industrie Nieuws / ABS-gecertificeerde smeedstukken: wat scheepswerven nodig hebben voordat ze scheepsonderdelen bestellen
Industrie Nieuws
ABS-gecertificeerde smeedstukken: wat scheepswerven nodig hebben voordat ze scheepsonderdelen bestellen
2026-10-16
Een scheepswerf wijst tijdens de inspectie een vervalste schroefas af. De chemie heeft gelijk, de trekresultaten zijn goed en het molencertificaat ziet er compleet uit. Wat ontbreekt is een handtekening van een ABS-inspecteur op het testrapport, zodat de schacht een waardevol schip niet kan optreden zonder een herhalingstest. Dat ene gat kan drie tot vijf weken toevoegen aan een nieuwbouwschema, en het smeden zelf is perfect in orde.
ABS-gecertificeerde smeedstukken zijn niet zomaar smeedstukken met een bijgevoegd testrapport. Het zijn componenten die zijn gemaakt onder een onderzoeksovereenkomst met het American Bureau of Shipping, waar de materiaalkwaliteit, de staalwarmte, de smeedroute, de testcoupon, de warmtebehandelingsgegevens en de zinvolle afmetingen feitelijk worden aan de hand van ABS-regels voor materialen en lassen. Het certificaat is de laatste stap in de keten, niet het geheel.
Deze gids behandeld wat het certificaat waardevol is, welke gesmede onderdelen dit normaal gesproken nodig hebben, hoe de onderzoeksstappen passen in een normale productieroute en de faalpunten die de meeste herbewerking veroorzaken.
Wat een ABS-certificaat op een smeedstuk feitelijk bevestigd
ABS werkt op twee niveaus, en het veroorzaakte de meeste vertragingen. De eerste is goedkeuring door de fabrikant, door middel van een fabrieksgoedkeuring of productiebeoordeling, waarin wordt bevestigd dat de fabriek, procescontrole en testfaciliteiten geschikt zijn voor de geleverde omvang. De tweede is de certificering van het individuele product, waarbij een landmeter verifieert dat een specifiek item van een specifieke batch is gemaakt van een geaccepteerde kwaliteit, zoals vereist is getest en herleidbaar is tot de staalwarmte ervan.
Voor het maken van assen herkent ABS smeedkwaliteiten van klasse 2 tot en met klasse 5, met een stijgende vloeigrens en strenge controle op de chemie en warmtebehandeling aanbevolen de kwaliteit aanbevolen. Structuur en drukvasthoudende onderdelen volgen reguliere hoofdstukken. Een hogere kwaliteit is niet automatisch beter: een schacht van klasse 5 vereist een nauwere controle van de oven, en elke wijziging in het warmtebehandelingsrecord wordt een direct certificeringsrisico.
| Document | Uitgegeven deur | Wat het definitief is | Gemeenschappelijke kloof |
|---|---|---|---|
| Testcertificaat van de molen | Staalfabriek of vervalser | Chemische en mechanische resultaten van de hitte van het staal | Voldoet op zichzelf niet aan een ABS-onderzoekseis |
| Certificaat van overeenstemming | ABS | Het materiaal van het producttype voldoet aan de regelvereisten | Bewijst niet dat het item in uw tuin onder onderzoek is gemaakt |
| Eenheids- of testcertificaat | ABS-landmeter | Een specifiek artikel van batch, testen onder begeleiding, traceerbaarheid van serienummers | Alleen geldig als de landmeter daadwerkelijk getuige is geweest van de tests |
| Niet-destructief onderzoeksrapport | Examen afgelegdnemer | Ultrasoon van magnetische deeltjesresultaten | De procedure moet klassegeaccepteerd zijn en het personeel moet gecertificeerd zijn |
Welke gezamenlijke onderdelen normaal gesproken ABS-certificering nodig hebben
Op een geklasseerd schip volgt de eis de functie. Componenten waarvan het falen voortstuwing, besturing of een drukgrens zou kosten, zijn de onderdelen die ABS verwachtte te zien tijdens het onderzoek.
- Schroefassen, tussenassen, schroefaskokerassen en drukassen
- Roerkoningen, roerpennen en roerdragercomponenten
- Koppelings- en flenssmeedstukken die deel uitmaken van de aslijn
- Scheepsbouten, tapeinden en hydraulische moeren voor koppelingen en roerconstructies
- Tandwielen, rondsels en assen voor hoofdaandrijvingsversnellingsbakken
- Dekmachines en afmeercomponenten waar de notatie dit vereist
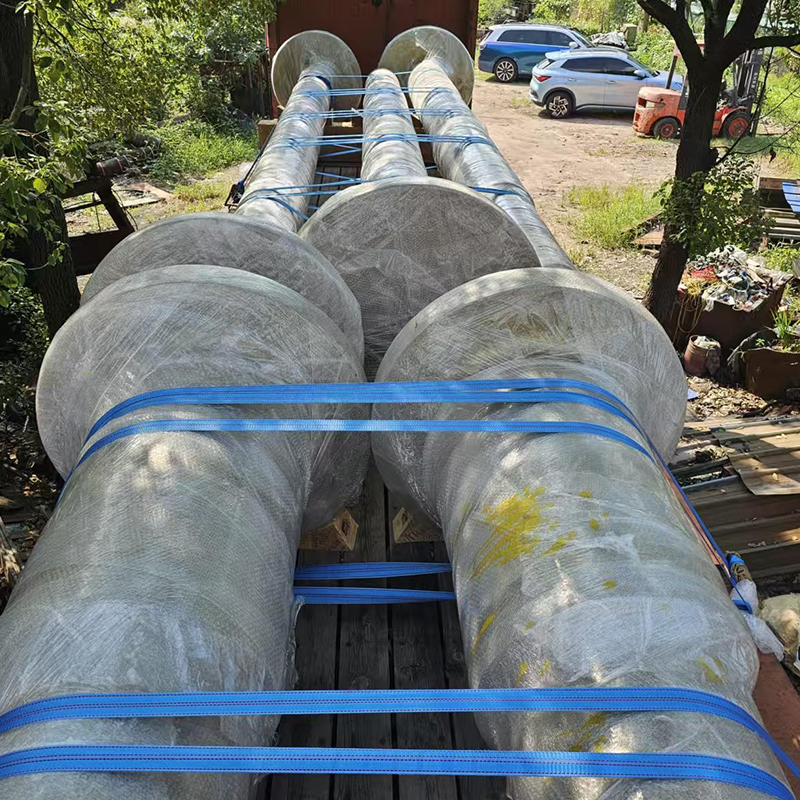 Schroefassmeedstukken voor waardevolle zeeschepen C45E-schroefassmeedwerk voor kritische maritieme aandrijflijnen, met een gewicht van 10.500 kg en grote afmetingen; Bekijk de enquêtebehoeften voordat u bestelt. Bekijk Product →
Onderdelen buiten de voortstuwings- en stuurketting worden anders behandeld. Voor een pompas of een beugelsmeedstuk is mogelijk helemaal geen eenheidscertificering nodig, of alleen een materiaalcertificaat, afhankelijk van de klassenotatie en de vlagstaat. Beantwoord de vraag voordat de inkooporder wordt geplaatst, en niet nadat het smeden is voltooid. Een breder beeld van dezelfde familie zit in onze smeedstukken van schepen en havenmachines bereiken.
Het onderzoekstraject van inkooporder tot levering
Certificering is een openvolging en elke stap sluit aan bij de volgende. Vooruit springen verrassend tijd.
- Regelcontrole en tekeningbeoordeling: bevestig de klassenotatie, het vereiste cijfer, het testschema en eventuele impacttesttemperatuur voordat de tekening definitief wordt.
- Staalselectie: elke hitte moet traceerbaar zijn en, waar nodig, geproduceerd worden door een erkend bedrijf. Een correct cijfer van een niet-goedgekeurde bron kan niet worden opgelost door alleen te testen.
- Smeden: reductieverhouding, temperatuurbereik van het smeden en het aantal herverhittingen worden geregistreerd. Reparatielassen is geen werkplaatsbeslissing; het heeft voorgeschreven goedkeuring nodig en meestal een aanbevolen warmtebehandeling.
- Warmtebehandeling: normaliseren van afschrikken en temperen tot op het niveau, met ovengrafieken, laadpositie en thermokoppelgegevens bijgehouden voor het certificeringspakket.
- Testcoupon: afkomstig van een verlenging van het smeedstuk, of van een verschillend gesmeed proefstuk met gelijke reductieverhouding en warmtebehandeling als het onderdeel dat het vertegenwoordigt.
- Testen onder begeleiding: trek-, kerfslag- en hardheidstests worden uitgevoerd in de aanwezigheid van de landmeter, of onder een gecontroleerde toezichtregeling voor goedgekeurde werken.
- Onderzoek en maatvoering: ultrasoon onderzoek tot het vereiste acceptatieniveau, magnetische deeltjesinspectie op afgewerkte volledige waar, en een maatrapport volgens de goedgekeurde tekening.
- Markering en certificaatuitgifte: serienummer, kwaliteit, identiteit van het onderdeel en landmeterstempel toegevoegd, waardoor de traceerbaarheid van de machinale bewerking en het verven overleeft.
Inspectiepunten die kopers moeten eindigen voordat ze worden geëxecuteerd
De meeste geschillen over ABS-gecertificeerde smeedstukken zijn terug te voeren op details die te laat zijn opgelost. Deze items zijn het waard om in de inkooporder te schrijven.
- Cijfermatch: het cijfer op de tekening moet gedeeltelijk met een cijfer dat voor die toepassing wordt geaccepteerd. Als u een niveau hoger gaat, verandert u de impactvereisten en de ovencontrole.
- Testcouponpositie: coupons komen normaal gesproken voort uit een verlenging in de richting van de belangrijkste werkspanning, niet uit het lichaam van het onderdeel.
- Testomvang: trekproeven per hitte, slagproeven bij de ontwerptemperatuur en een hardheidsonderzoek over het gedeelte waar de regel dit vereist.
- Onderzoeksniveau en dekking: spreek vooraf aan het scanplan, de referentiestandaard en het rapportageformaat af, anders heeft het onderdeel mogelijk een tweede onderzoek nodig na de ruwe bewerking.
- Reparatiebeleid: geen lasreparatie zonder goedkeuring, en geen vermenging van oppervlakte-indicaties zonder gedocumenteerde procedure.
- Bewerkingstoeslag: randen gemaakt en afgewerkte toleranties verschillende dingen zijn. Laat voldoende voorraad achter voor onderzoek en eindbewerking, zonder onder het aangegeven gedeelte te snijden.
- Documentatieset: certificaat, ovendiagrammen, testrapporten, onderzoeksrapporten en maatrapport, allemaal betrouwbaar naar de tekeningrevisie.
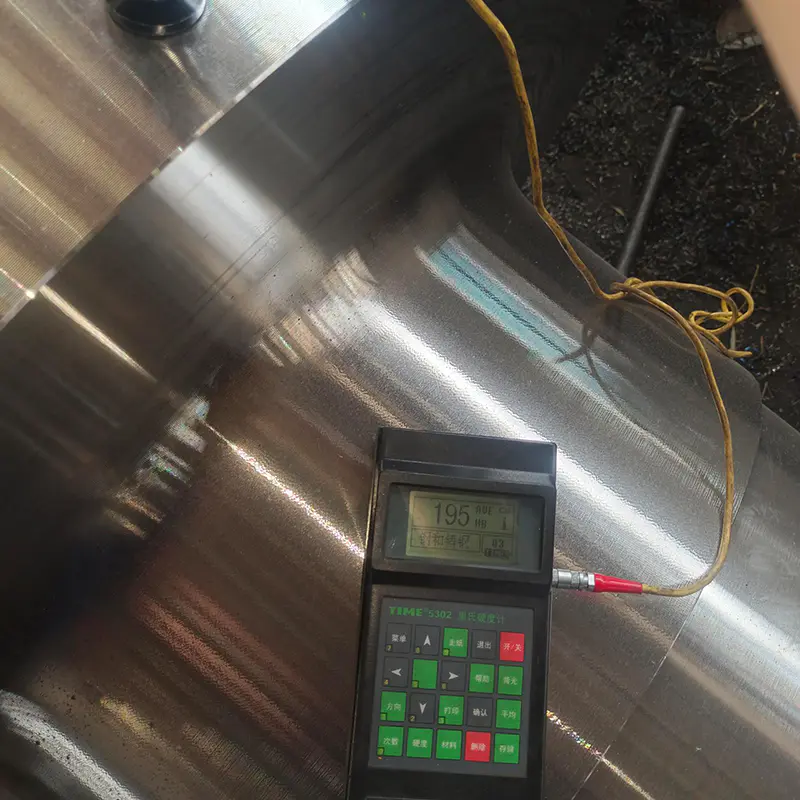 Maritieme tussenassmeedstukken in C45E-staal C45E smeden van tussenas, 12.100 kg, met warmtebehandeling en precisiebewerking; test- en behandelingsgegevens vroeg in de aankooporder goedgekeurd. Bekijk Product →
Warmtebehandelingsgegevens vormen vaak het zwakste onderdeel van een leveranciersbestand. Onze samenvatting van de basisbeginselen van de warmtebehandeling van metaal legt uit welke parameters een landmeter zal zien.
Waarom ABS-gecertificeerde smeedstukken systematisch of vertraagd worden
In de praktijk komen afkeuringen zelden voort uit een mislukte trekproef. Ze komen voort uit lacunes in het bewijsmateriaal.
- Een certificaat dat de hitte van het staal dekt, maar niet het individuele item, waardoor de traceerbaarheid van de eenheid verbroken wordt.
- Een testcoupon die met een andere hitte is gesmeed of een andere hittebehandeling heeft gekregen dan het voltooide onderdeel.
- De hardheid verspreidt zich voorbij de regellimiet, wat wijst op een onvolledige transformatie tijdens het blussen.
- Impacttesten bij de verkeerde temperatuur of met de foutieve specimenoriëntatie.
- Ultrasoon onderzoek uitgevoerd vóór de laatste warmtebehandeling, waardoor de resultaten niet langer de geleverde toestandvertegenwoordigers zijn.
- Ontbrekende ovengrafieken of een laadrecord waardoor het onderdeel niet aan een specifieke cyclus kan worden gecombineerd.
- Ongeautoriseerde lasreparatie ontdekt tijdens het laatste onderzoek.
- Markering gaat verloren tijdens de bewerking, waardoor er geen mogelijkheid is om het voltooide onderdeel aan het certificaat te koppelen.
Elk van deze problemen is goedkoop te voorkomen en duur om te corrigeren. aanzienlijk een as klaar is met bewerken, betekent een nieuwe test meestal dat materiaal wordt geschrapt of over een conventionele wordt onderhandeld.
Doorlooptijd, kosten en de waarde van een goedgekeurd werk
Certificering brengt kosten met zich mee: extra couponmateriaal, aanwezigheid van landmeters, aanvullend onderzoek en een documentatiewerklast die parallel loopt met de productie. Houd bij een eerste artikel rekening met één tot drie weken extra doorlooptijd. Bij herhalingsbestellingen die onder een goedgekeurde werkregeling worden geproduceerd, kan dit tot enkele dagen duren, omdat de inspectie zich verplaatst naar een surveillancebasis in plaats van naar het bijwonen van elke test.
De betere hefboom is het kiezen van een vervalser die de hele keten in eigen beheer heeft. Elk proces dat wordt uitbesteed betekent een nieuwe overdracht van traceerbaarheid en een nieuwe kans dat documenten onvolledig voorbereiden.
ACE Group bestaat uit gesmede componenten op een terrein van 55 hectare in Jiangsu met meer dan 50.018 vierkante meter overdekte productieruimte, in gebruik genomen in november 2025. De winkel exploiteert elektrohydraulische hamers van 3 ton, 5 ton en 15 ton en verticale ringwalsmachines van 1 meter en 1,5 meter, ondersteund door gasgestookte verwarmingsovens, weerstandsovens voor warmtebehandeling, afschriktanks, inductiehardingsapparatuur en bewerkingscentra. Smeden, warmtebehandeling, machinale bewerking, lasfabricage en oppervlaktecoating vallen onder één kwaliteitssysteem, waardoor de traceerbaarheid van warmtenummers intact blijft vanaf de staalinnaam tot de verzending.
 Roerkoningsmeedstukken voor scheepsstuursystemen Zwaar roerkoningssmeedwerk in 316L, 45E en 40Cr, bijvoorbeeld 8.700 kg en D522 × 6002 mm, geleverd volgens tekening voor klassebeoordeling. Bekijk Product →
Assen, roercomponenten, flens- en boutsmeedstukken, tandwielonderdelen en niet-standaard op maat gemaakte onderdelen worden op tekening geleverd, met test- en behandelingsrapporten vooraf voor klassebeoordeling. Wanneer de notatie, het cijfer en het testschema in de offertefase worden bevestigd, wordt het certificeringstraject voorspelbaar.
ABS-gecertificeerde smeedstukken slagen of falen op het gebied van voorbereiding in plaats van op staalkwaliteit. Bepaal het cijfer, de testcoupon, het examenniveau en de documentatieset voordat de eerste warmte wordt ingevoerd, en de landmeter wordt een controlepunt op een belangrijke route in plaats van een obstakel aan het einde ervan.


Nieuws
Stuur ons nu een bericht!
-
Mobiele terminal
-
Snelle koppelingen
Producten Over ons Uitrusting en capaciteit Kwaliteit Nieuws Neem contact met ons op -
Productcategorie
Smeedstukken voor elektrische energie Smeedstukken voor schepen en havenmachines Mijnbouw en metallurgische smeedstukken Smeedstukken voor voedsel- en voedermachines Smeedstukken voor de petrochemische industrie Lasfabricage OP MAAT GEMAAKTE AFWERKINGSONDERDELEN -
Neem contact met ons op
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economisch Ontwikkelingspark, Dafeng District, Yancheng City, Jiangsu, China
Auteursrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle rechten voorbehouden.
China fabrikant van open matrijzensmeedstukken
leverancier van op maat gemaakte precisiesmeedstukken