Industrie Nieuws
Thuis / Nieuws / Industrie Nieuws / Markt voor het smeden van windturbines: gids voor smeedstukken van versnellingsbakken, specificaties en sourcing
 Thuis / Nieuws / Industrie Nieuws / Markt voor het smeden van windturbines: gids voor smeedstukken van versnellingsbakken, specificaties en sourcing
Industrie Nieuws
Markt voor het smeden van windturbines: gids voor smeedstukken van versnellingsbakken, specificaties en sourcing
2026-10-15
Een fabrikant van tandwielkasten wint een order voor een offshore-platform van 6 MW en ontdekt vervolgens dat geen enkele goedgekeurde leverancier binnen een tijdsbestek van 14 weken een tandkrans van 1,5 m in 18CrNiMo7-6 kan rollen. De turbinebestelling was nooit een risico. Het smeden was. Op de markt voor het smeden van windturbines is de doorslaggevende variabele Af en toe de vraag naar schone energie. Het gaat erom dat grote, warmtebehandelde, ultrasoon geteste componenten op tijd en volgens specificatie kunnen worden geproduceerd.
In deze gids wordt besloten wat de markt koopt, waar de capaciteit kleiner wordt en welke technische controles een vervalsing scheiden van een dure afkeur.
Wat de markt daadwerkelijk koopt
De vervalste inhoud van een moderne turbine is in vier groepen verdeeld:
- Interne onderdelen van de versnellingsbak: planeetdragers, planeetwielen, zonnewielen, ringwielen en tussenassen.
- Hoofdaandrijflijn: gezamenlijke hoofdassen, koppelingslenzen en lagerhuizen.
- Toren- en giersysteem: gesmede torenflenzen, gier- en spoedlagerringen en draaikransen.
- Nacelle-hardware: naafcomponenten, remschijven en bevestigingsmiddelen voor hoge belasting.
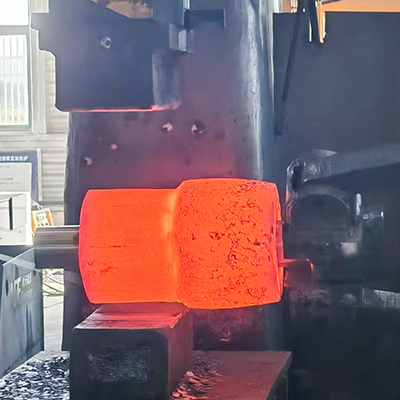
Deze onderdelen worden om consistente redenen gesmeed in plaats van verwerkt: de korrelstroom volgt het belastingspad, het vermoeidheidsgedrag onder cyclisch koppel is voorspelbaarder en interne defecten kunnen worden gedimensioneerd door ultrasoon testen. Dat laatste punt is commercieel en niet academisch. Een gietstuk met een onaanvaardbare porositeitsindicatie wordt vaak laat in de bewerking geschrapt, nadat de meeste waarde al is toegevoegd.
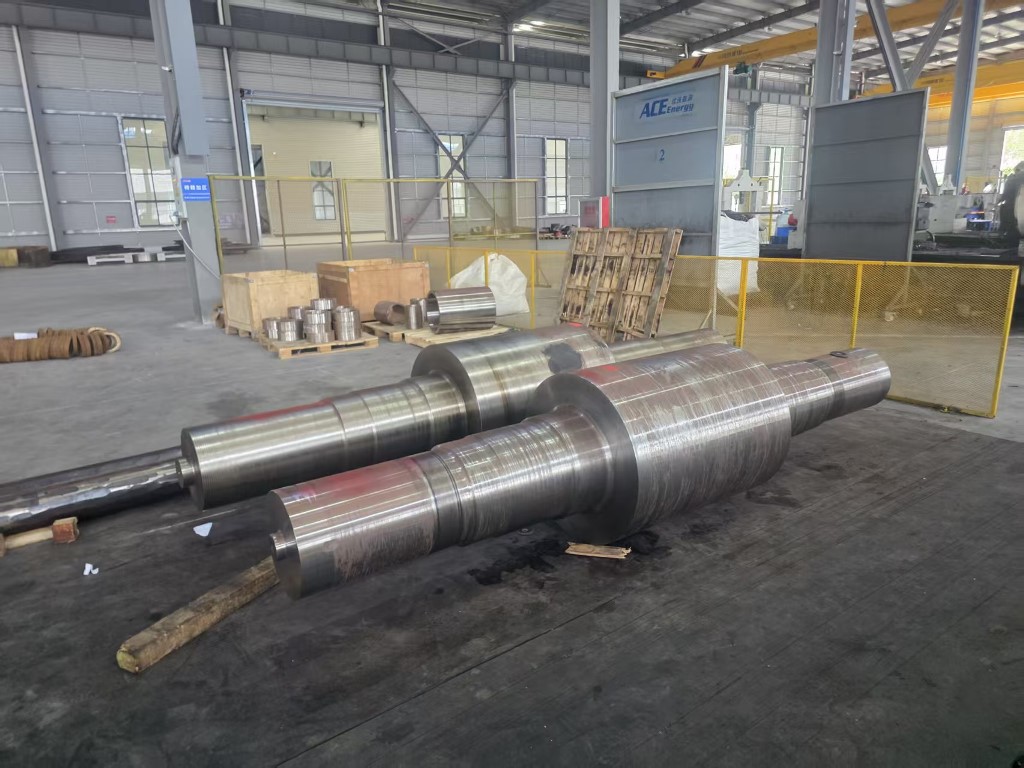 3MW–10MW smeedstukken voor planeetdragers voor windturbines Gesmede planeetdragers voor windtandwielkasten van 3–10 MW, met 18CrNiMo7-6/42CrMo4-opties en UT-, PT- en MPI-tests voor zware belastingspaden. Bekijk Product →
Waarom smeedstukken steeds groter worden
Het nominale vermogen schaalt met de rotordiameter, en het koppel schaalt met het veegoppervlak en de overbrengingsverhouding. Het praktische resultaat is dat een 3 MW versnellingsbak en een 10 MW versnellingsbak geen factor drie verschillen in componentgrootte. Ze verschillen door een veel grotere factor in ringdiameter, wanddikte en gewicht per stuk. Planeetschepen sterven ooit onder de één ton, vooral nu routinematig de twee tot drie ton op offshore-platforms.
Grotere smeedstukken verminderen de grenzen tegen drie grenzen:
- Ingot- en knuppelgrootte, de dwarsdoorsnede kan verstoord of getrokken worden.
- Beschikbare smeedenergie, feitelijk als hamertonnage van perscapaciteit.
- Ovenafmetingen en blusuniformiteit, die bepalen of een zwaar gedeelte consistente eigenschappen heeft door de muur bereikt.
Wanneer een van deze limieten wordt overschreden, wijst een leverancier de aanvraag af of geeft hij een doorlooptijd op met een hoger risico op herbewerking. Beide reacties zijn nuttige informatie voor de koper.
Specificaties die acceptatie bepalen
Smeedstukken voor windtandwielkasten worden grotendeels uitgesloten in gelegeerde staalsoorten zoals 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 of 20MnCr5. Het cijfer is belangrijk, maar wat er gebeurt na het vervalsen is belangrijk.
Mechanische eigenschappen en warmtebehandeling
Afschrik- en tempereer-, carburerings- en nitreringsroutes producenten zeer verschillende hardheidsprofielen en kerntaaiheid. Een ringtandwielkast die is gehard om weerstand te bieden tegen oppervlaktemoeheid kan niet worden vervangen door een inductiegehard equivalent zonder de contactspanning en vervormingstoeslagen opnieuw te berekenen.
Niet-destructief onderzoek
Ultrasoon testen volgens ernstniveaus is standaard voor smeedstukken van versnellingsbakken en hoofdassen, met inspectie van magnetische deeltjes van kleurstof op bewerkte oppervlakken. Acceptatiecriteria horen op de tekening. Een leverancier die geen reproduceerbaar ultrasoon rapport kan produceren, komt voor deze onderdelen niet in aanmerking.
Maat- en bewerkingstoeslagen
Het gewicht van één stuk, de trektolerantie en het materiaal dat overblijft voor de nabewerking zijn alle aandrijfkosten. Een marge van 6 mm op een ring van 1,5 m is commercieel heel anders dan een marge van 12 mm, ook al zijn beide technisch ondersteund.
 5MW–10MW planeetwielsmeedstukken voor windturbines Op maat gemaakte planeetwielsmeedstukken van de 1e tot 3e val voor windversnellingsbakken van 5 tot 10 MW, met behulp van 18CrNiMo7-6 of 42CrMo4 met 100% UT/PT/MPI-inspectie. Bekijk Product →
Typische smeedstukken voor windaandrijvingen in één oogopslag
| Onderdeel | Typisch materiaal | Routevormen | Sleutelinspectie |
|---|---|---|---|
| Planeet vervoerder | 42CrMo4, 34CrNiMo6 | Open matrijzensmeedwerk, verstoord en getrokken | Ultrasone test, mechanische test, afmetingen |
| Ringuitrusting | 18CrNiMo7-6, 42CrMo4 | Ringwalsen en vervolgens machinaal bewerken | Ultrasone test, diepte van de behuizing, vervorming na warmtebehandeling |
| Zonnewiel en planeetwiel | 18CrNiMo7-6, 20MnCr5 | Open sterven smeden of overstuur, dan hobbelen | Kastdiepte, profiel, ultrasone test |
| Hoofdas | 34CrNiMo6, 42CrMo4 | Open matrijzensmeedwerk, zwaar verstoord | Ultrasone test, mechanische eigenschappen, concentriciteit |
| Toren flens | S355NL, 42CrMo4 | Ringrollen | Ultrasone test, vlakheid, gatpositie |
| Gier- en spoedlagerring | 42CrMo4 en lagerstaalvarianten | Ringrollen | Echografie, hardheid, loopbaantolerantie |
De rolcapaciteit van ringen is vaak een enorme beperking
Ringtandwielen, torenflenzen en lagerringen worden geproduceerd door radiaal axiaal ringwalsen in plaats van open matrijssmeedwerk, omdat walsen een omtrekskorrelstroom maximaal die veel beter bestand is tegen ringspanning dan een onderdeel dat uit een plaat is vervaardigd of uit een blok is gesneden.
De ringrolcapaciteit wordt bedoeld door meetbare grenzen:
- Maximale buitendiameter, meestal 1 m tot 1,5 m voor algemene fabrieken, met daarbuiten een veel kleinere leverancierspool.
- Maximale ringhoogte en wanddikte, het bepalen van een tandwielplano in één keuze kan worden overgenomen.
- Minimale boordiameter en wanddikteverhouding, inclusief de ringstabiliteit tijdens het walsen.
Een koper die offertes haalt, moet deze drie cijfers schriftelijk opvragen. Een offerte waarin deze weggelaten wordt, is vaak een offerte die wordt uitbesteed, waardoor een niveau aan de toeleveringsketen wordt toegevoegd en nog een punt waarop de traceerbaarheid kan mislukken.
 5MW–10MW smeedstukken voor ringtandwielen voor windturbines Ringuitrusting-smeedstukken voor windplaneetsystemen van 5–10 MW, ringgewalst en gecarbureerd-geblust met nauwkeurig geslepen tanden voor hoge vermogens. Bekijk Product →
Wat u moet verifiëren voordat u een bestelling plaatst
- Smeedapparatuur afgestemd op het gewicht en de envelop van het onderdeel, met aangegeven hamer- of perstonnage.
- Warmtebehandelingsovens met gedocumenteerde belastingsgrafieken en afschrikmogelijkheid voor de betreffende sectiedikte.
- Interne ultrasone en oppervlakte-inspectie met vaste operators en referentieblokken.
- Traceerbaarheid van warmtenummer tot afgewerkt onderdeel, inclusief eventuele uitbestede werkzaamheden.
- Bewerkingsmogelijkheden, als er afgewerkte onderdelen nodig zijn in plaats van ruwe smeedstukken.
- Eerste artikeldocumentatie van een overeenkomstig project, geen algemene brochure.
- Doorlooptijd inclusief warmtebehandeling en testen, niet alleen smeeduren.
- Overeengekomen voorwaarden voor herbewerking en non-conformiteit, afgerond voordat de eerste hitte is overgedragen.
Waar kosten en risico's zich voordoen
Warmtebehandeling is de meest waardevolle bron van schroot bij smeedstukken van grote versnellingsbakken. Afschrikscheuren, onvoldoende kastdiepte, buitensporige vervorming en hardheidsvariatie rond een grote ring verschijnen allemaal nadat het grootste deel van de materiaal- en bewerkingskosten is gemaakt. Vervorming is vooral duur bij ringtandwielen, omdat het onderdeel na de warmtebehandeling opnieuw moet worden bewerkt en de tolerantie van tevoren moet worden gepland in plaats van achteraf te worden aanbevolen. Beoordelen Grondbeginselen van de warmtebehandeling van metalen met een leverancier is een snelle manier om te testen of het proces wordt begrepen door alleen maar wordt geclaimd.
Testen is het tweede concentratiepunt. Ultrasone inspectie van een planeettransportschip van twee ton kost tijd, vereist een vaste operator en levert een record op dat een technisch team van de klant jaren later kan controleren. Leveranciers die inspectie als een formaliteit schijnbaar, verschijnen eerder als leveringsproblemen dan als kwaliteitsproblemen, waardoor ze moeilijk te overtuigend zijn tijdens de offerte.
Hoe ACE-groep het windversnellingsprogramma ondersteunt
ACE-groep heeft een geïntegreerde zware productieketen die smeden, warmtebehandeling, precisiebewerking, gelaste constructies en zwaar schilderwerk omvat, met een productassortiment dat al smeedstukken voor energieopwekking omvat voor wind-, waterkracht- en nucleaire toepassingen. De kernproductiebasis, Jiangsu ACE Energy Technology, begon in november 2025 met de productie op een terrein van 55 hectare met meer dan 50,018 vierkante meter bebouwde oppervlakte.
Apparatuur die relevant is voor werkzaamheden met windtandwielkasten omvat elektrohydraulische hamers van 3 ton, 5 ton en 15 ton, verticale ringwalsmachines van 1 m en 1,5 m, gasgestookte verwarmingsovens, weerstandsovens voor warmtebehandeling, afschriktanks, inductiehardingsapparatuur en bewerkingscentra. Voor windtoepassingen omvat het assortiment versnellingsbakcomponenten van 3 MW tot 10 MW, waaronder planeetdragers, planeetwielen van de eerste, tweede en derde trap, zonnewielen en ringtandwielen van de eerste en tweede trap, naast niet-standaard op maat gemaakte smeedstukken en afgewerkte machinaal bewerkte onderdelen.
De markt voor het smeden van windturbines heeft in totaal geen tekort aan capaciteit. Er is een tekort aan capaciteit voor grote, warmtebehandelde, geteste onderdelen die volgens een voorspelbaar schema worden geleverd. Kopers die de ringrollimieten, de warmtebehandelingsmogelijkheden en de inspectieomvang bevestigen voordat ze een bestelling gunnen, vermijden het grootste deel van het vertragingsrisico, en betalen er meestal ook minder voor, omdat herbewerking en versnelde vracht nooit op de conventionele offerte voorkomen.


Nieuws
Stuur ons nu een bericht!
-
Mobiele terminal
-
Snelle koppelingen
Producten Over ons Uitrusting en capaciteit Kwaliteit Nieuws Neem contact met ons op -
Productcategorie
Smeedstukken voor elektrische energie Smeedstukken voor schepen en havenmachines Mijnbouw en metallurgische smeedstukken Smeedstukken voor voedsel- en voedermachines Smeedstukken voor de petrochemische industrie Lasfabricage OP MAAT GEMAAKTE AFWERKINGSONDERDELEN -
Neem contact met ons op
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economisch Ontwikkelingspark, Dafeng District, Yancheng City, Jiangsu, China
Auteursrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle rechten voorbehouden.
China fabrikant van open matrijzensmeedstukken
leverancier van op maat gemaakte precisiesmeedstukken