Industrie Nieuws
Thuis / Nieuws / Industrie Nieuws / Smeedstukken van nikkellegeringen: kwaliteiten, procescontrole, toepassingen en koopgids
 Thuis / Nieuws / Industrie Nieuws / Smeedstukken van nikkellegeringen: kwaliteiten, procescontrole, toepassingen en koopgids
Industrie Nieuws
Smeedstukken van nikkellegeringen: kwaliteiten, procescontrole, toepassingen en koopgids
2026-09-18
Een scheepswerf verving ooit in zes jaar tijd twee koolstofstalen schroefassen omdat het schip in een chloorrijke haven afmeerde waar het oorspronkelijke ontwerp nooit aan had gedacht. De fix, een smeden van een nikkellegering, is sindsdien in gebruik. De les is breed toepasbaar: smeedstukken van nikkellegeringen lossen corrosie- en hogetemperatuurproblemen op, maar alleen als de kwaliteit overeenkomt met de werkelijke gebruiksomstandigheden en het smeedproces de integriteit van de legering behoudt. Dit artikel behandelt de cijfers, de proceslimieten en de controles die ertoe doen voordat u bestelt.
Wat maakt smeedstukken van nikkellegeringen anders
Nikkellegeringen bevatten meer dan 30 procent nikkel in vaste oplossing, wat de kubusvormige structuur in het midden stabiliseert. Die structuur biedt drie praktische voordelen: taaiheid bij cryogene temperaturen, bruikbare sterkte boven 500°C en tolerantie voor chloriden, sulfiden en zuren die gewoon staal kraken. Door neerslag geharde soorten zoals Legering 718 gaan nog verder en ontwikkelen vloeisterktes boven de 1000 MPa door middel van een verouderingsbehandeling.
Smeden voegt een structureel voordeel toe dat gieten en bewerken vanaf staaf niet kan repliceren. Heet bewerken breekt de gegoten structuur af, sluit de interne porositeit en lijnt de korrelstroom uit met de contour van het onderdeel. Een gesmeed kleplichaam of turbine-as vertoont daarom een hogere vermoeiingssterkte onder cyclische druk en trillingen. Voor kritische componenten is dit de belangrijkste reden dat de tekening een smeedstuk specificeert in plaats van een goedkoper gietstuk.
Veel voorkomende nikkellegeringen en hoe u ze kunt selecteren
Zes kwaliteiten dekken de meeste vragen over industrieel smeden. De onderstaande tabel geeft een overzicht van elke kwaliteit, het typische nikkelgehalte en de componenten die vervalsers er gewoonlijk van maken. Bevestig de eigenschapswaarden tegen de toepasselijke ASTM- of ASME-specificatie voor de exacte warmte.
| Rang | Typisch Ni-gehalte | Karakteristiek definiëren | Veel voorkomende gesmede onderdelen |
|---|---|---|---|
| Legering 400 | 63-70% | Zeewaterbestendigheid en taaiheid onder nul | Scheepsschachten, roerkoningen, pompschachten |
| Legering 600 | 72% min | Oxidatieweerstand bij hoge temperaturen | Ovenrollen, warmtewisselaarkoppen |
| Legering 625 | 58% min | weerstand tegen putcorrosie en spleetcorrosie | Kleplichamen, onderdelen voor eruptiepreventie, turbinebladen |
| Legering 718 | 50-55% | Neerslagharding, opbrengst boven 1000 MPa | Turbineschijven, tandwielassen, zeer sterke ringen |
| Legering 825 | 38-46% | Zuurbestendigheid, vooral zwavel- en fosforzuur | Onderdelen van chemische pompen, onderdelen voor olievelden |
| Legering C-276 | 57% min | Weerstand tegen oxiderende en reducerende zuren | Reactor-interne onderdelen, scrubberonderdelen, hooggelegeerde kleppen |
Selecteer op serviceomgeving, niet op nikkelpercentage. Legering 718 is vanwege de verouderingsreactie geschikt voor roterende onderdelen en bevestigingsmiddelen. Legering 625 dekt de meeste drukgrensdelen in zure olie en gas. Legering 825 is meestal voldoende voor zuurgebruik, en Legering 400 is de voordelige zeewateroptie. Door te upgraden naar C-276 wanneer het ontwerp slechts 625 stuks nodig heeft, wordt de grondstofrekening ruimschoots verdubbeld zonder dat de levensduur toeneemt.
Relatieve materiaalkosten van smeedstukken van nikkellegeringen (koolstofstaal = 1,0)
Materiaalkosten zijn het eerste getal dat een koper ziet, maar het is niet het hele plaatje. De grafiek toont bij benadering de vermenigvuldiger van de grondstofkosten in vergelijking met koolstofstaal voor de meest voorkomende smeedstukken van nikkellegeringen. Legering 400 is de goedkoopste nikkeloptie en kost nog steeds meer dan drie keer koolstofstaal. Legering 625 en C-276 bevinden zich op zeven tot negen keer de basislijn van koolstofstaal voordat er met smeedwerk wordt begonnen. Deze kloof verklaart waarom het upgraden van Legering 825 naar C-276, alleen maar om veilig te zijn, de materiaalrekening meer dan kan verdubbelen. De extra kosten zijn gerechtvaardigd als ze een ongeplande uitschakeling van één enkele bron voorkomen, maar moeten worden verdiend door de serviceomgeving.
Procesoverwegingen smeden die bepalend zijn voor de kwaliteit
Nikkellegeringen smeden niet zoals koolstofstaal. Ze behouden een hoge sterkte bij smeedtemperatuur, geleiden de warmte langzaam en vereisen een kleiner werkbereik. Drie procesfactoren bepalen of het smeedwerk de verwachte eigenschappen oplevert:
- Verwarming controle. De meeste nikkellegeringen smeden tussen 900°C en 1200°C. Boven dat bereik verschijnen graangroei en beginnend smelten; daaronder treden verharding en oppervlaktescheuren op. De oven moet gekalibreerde thermokoppels hebben en een vastgelegde inweekcurve.
- Reductie en korrelgrootte. Elke smeedgang heeft voldoende vervorming nodig om de gegoten structuur te breken en herkristallisatie teweeg te brengen. Een lage reductie laat een gemengde korrelstructuur achter die de vermoeiingssterkte verlaagt. Roterende onderdelen specificeren vaak een uiteindelijke korrelgrootte van ASTM 4 tot 7.
- Warmtebehandeling. Hardmetaalsoorten vereisen een gecontroleerde afkoeling na het smeden. Door neerslag geharde soorten zoals Legering 718 hebben een tweestapsverouderingsbehandeling nodig rond de 720°C. Het ovenrecord is het enige bewijs dat het schema werd gevolgd.
- Gereedschapscontact. Nikkellegeringen verliezen snel oppervlaktewarmte, dus matrijzen moeten worden voorverwarmd en de contacttijd moet tot een minimum worden beperkt. Hamerenergie en perssnelheid zijn net zo belangrijk als de legeringschemie.
Deze factoren zijn niet theoretisch. Een flens die te koud is gesmeed, kan scheuren ontwikkelen, en dezelfde flens die in de oven te oud is geworden, kan 15 procent van de gespecificeerde vloeigrens verliezen terwijl hij er nog steeds onberispelijk uitziet. Dezelfde temperatuurdiscipline geldt voor hooggelegeerde staalsoorten en nikkellegeringen; onze gids voor smeden van roestvrijstalen smeedstukken legt de veelvoorkomende valkuilen in meer detail uit.
Vloeisterkte bij verhoogde temperatuur voor gesmede materialen
Deze grafiek vergelijkt de typische minimale vloeigrens bij verhoogde temperatuur voor drie gesmede materialen. Legering 718 blijft zelfs bij 600°C boven de 800 MPa en is daarom de standaard voor roterende onderdelen met hoge belasting. Legering 625 verliest geleidelijk aan sterkte, maar overschrijdt nog steeds 400 MPa bij 700°C, waardoor het een sterke kandidaat is voor kleplichamen en drukbehuizingen. Roestvast 316 begint bij een respectabele 290 MPa en daalt vervolgens snel boven de 300°C. Een ontwerpingenieur die een roestvrijstalen flens voor een lijn van 500°C specificeert, moet leven met een zeer laag toelaatbare spanning; het smeden van een nikkellegering verandert die veronderstelling. De grafiek laat ook zien waarom alleen kamertemperatuurgegevens een materiaalkeuze ernstig kunnen misleiden.
Waar smeedstukken van nikkellegeringen worden gebruikt in de zware industrie
Smeedstukken van nikkellegeringen worden gespecificeerd waar falen duur is. In de olie- en gassector houden gesmede 625- en 825-kleplichamen, uitbarstingspreventiemiddelen en breukkoppen de druk in zure bronnen op van arctische temperaturen tot boven 200 °C. De smeedroute elimineert het porositeitsrisico dat gietstukken moeilijk te accepteren maakt voor deze taak.
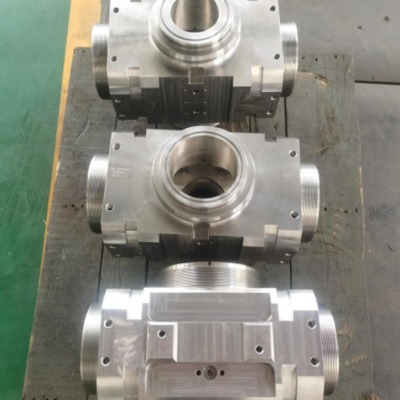 Nikkellegering Blowout Preventer-smeedstukken voor Sour Well-service Dit gesmede BOP-onderdeel is geschikt voor olie- en gasbronnen onder hoge druk, waarbij de bekleding van Legering 625 en de fosfaatafwerking corrosiebestendigheid en betrouwbare putmondafsluiting bieden onder extreme omstandigheden in het boorgat. Bekijk Product →
Bij de energieopwekking wordt gebruik gemaakt van smeedstukken van nikkellegeringen waarbij de temperatuur of corrosie de roestvrije limieten overschrijdt. Sproeiers voor nucleaire leidingen, pijpplaten en hydroturbineschachten zijn typische voorbeelden. Deze onderdelen werken onder hoge buigspanning en de toegang voor inspectie is na montage beperkt.
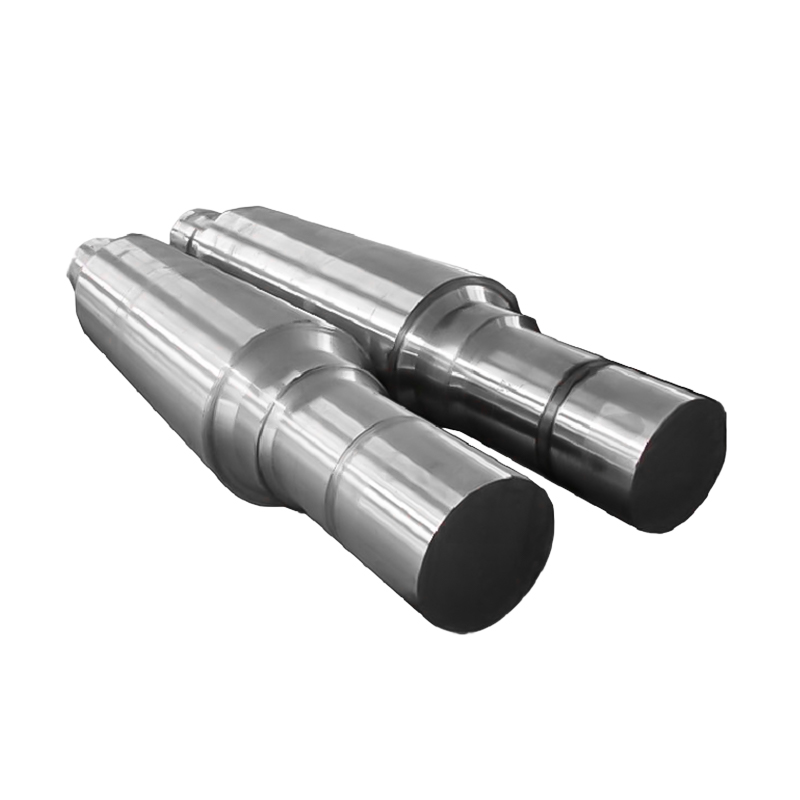 Smeedstukken van hydro-elektrische generatorassen voor service met hoog koppel Deze gesmede as is een kerntransmissiecomponent voor turbinesets en is bestand tegen hoge koppels, vermoeidheid en vochtige omstandigheden. De vermelde afmetingen en materialen ondersteunen een betrouwbare energieopwekking op de lange termijn. Bekijk Product →
In de maritieme sector zijn Legering 400 schroefassen en roerkoningen bestand tegen putvorming in vervuilde havens waar koolstofstaal snel bezwijkt. Chemische fabrieken kiezen ondertussen voor legering 825 of C-276 voor klepdeksels, pomplichamen en reactorcomponenten in zuurbedrijf; ultrasoon testen van deze smeedstukken is standaard omdat lasreparatie ter plaatse moeilijk is.
 Legering 625 Overlay Valve Cover Forgings for Severe Duty Dit gesmede klepdeksel met Legering 625-overlay is ontworpen voor driedelige kogelkranen en combineert corrosieweerstand en kosteneffectiviteit, waardoor het geschikt is voor chemische en olieveldtoepassingen bij hoge temperaturen en hoge druk. Bekijk Product →
Opbrengststerkte bij kamertemperatuur van gesmede kwaliteiten (MPa)
Het kolomdiagram vergelijkt de typische vloeigrens bij kamertemperatuur voor zes gesmede kwaliteiten. Legering 718 bereikt ongeveer 1035 MPa omdat de verouderingsbehandeling een fijne spreiding van versterkingsfasen produceert. Legering 625 levert ruwweg 490 MPa en is de praktische keuze voor veel drukonderdelen omdat het een matige sterkte combineert met uitstekende corrosieweerstand. De lagere cijfers zijn geen mislukkingen; ze passen eenvoudigweg bij ontwerpen met weinig stress en krappe budgetten. Een veelgemaakte fout is om een hogere vloeigrens gelijk te stellen aan een betere smeedkwaliteit. In werkelijkheid brengt een hogere sterkte vaak een lagere ductiliteit en veeleisendere lasprocedures met zich mee, dus de kwaliteit moet passen bij de ontwerpcode en het fabricageplan.
Wat u moet controleren voordat u smeedstukken van nikkellegeringen bestelt
Het kopen van een smeedstuk van een nikkellegering vereist meer verificatie dan het bestellen van een standaard koolstofstalen flens. Het materiaalcertificaat alleen bewijst niet dat het onderdeel de vereiste eigenschappen heeft. Een volledige aankoopspecificatie moet betrekking hebben op:
- Traceerbaarheid van materialen. Het EN 10204 3.1-certificaat moet het warmtenummer, de samenstelling en de mechanische testresultaten vermelden van dezelfde warmte- en warmtebehandelingsbatch als het geleverde onderdeel.
- Niet-destructief onderzoek. Specificeer de ultrasone methode en het acceptatieniveau. Een referentie voor een gat met een platte bodem van 1,2 mm is gebruikelijk voor drukonderdelen; schrijf het in de inkooporder.
- Dimensionale verificatie. Maak afspraken over de concentriciteit van de boring, de vlakheid van het flensvlak en de bewerkingstoeslag, zodat inspectie na de bewerking geen geschil wordt.
- Warmtebehandelingsregistraties. Vraag voor verouderde kwaliteiten de werkelijke tijd-temperatuurgrafiek aan, niet een verklaring dat er veroudering heeft plaatsgevonden.
- Korrelgrootte, wanneer het ontwerp dit vereist. Sterk belaste ringen en roterende componenten specificeren doorgaans ASTM 4 tot 7.
Documenteer deze vereisten voordat de bestelling wordt geplaatst en geef het smeden pas vrij als het papierwerk is voltooid. Door een snelle eigendomsvergelijking blijven de selectiecriteria zichtbaar wanneer het commerciële team met de vervalser onderhandelt; In de onderstaande grafiek worden de drie meest besproken materiële families beoordeeld.
Vergelijking van service-eigenschappen van vervalste materialen (Score 1-10)
Het radardiagram vergelijkt Legering 625, roestvrij 316 en koolstofstaal op basis van vijf servicecriteria op een schaal van één tot tien. Legering 625 domineert de corrosieweerstand en sterkte bij hoge temperaturen, en daarom komt het zo vaak voor in kleplichamen en smeedstukken in boorputten. Roestvast 316 combineert een matige corrosieweerstand met een goede lasbaarheid, maar geeft bij temperatuur snel kracht op. Koolstofstaal blijft de goedkoopste en meest lasbare keuze als de gebruiksomgeving mild is en de ontwerpspanning laag is. De grafiek laat de afweging ook duidelijk zien: prestaties en kostenefficiëntie bewegen zich in tegengestelde richtingen. Door dit soort vergelijkingen tijdens de ontwerpbeoordeling te gebruiken, kunnen de koper, de ingenieur en de vervalser het eens worden over dezelfde selectiecriteria.
Waarom een leverancier van volledig processmeedwerk uw risico verlaagt
Een speciale smederij kan een goede oplossing zijn, maar een leverancier van volledige processen elimineert het meeste interfacerisico. Wanneer één bedrijf de verwarming, het smeden, het walsen van de ringen, de warmtebehandeling, de machinale bewerking en de eindinspectie regelt, blijft het materiaalcertificaat bij het fysieke onderdeel, van knuppel tot verzending.
Die geïntegreerde structuur verkort de doorlooptijd van niet-standaard componenten. De vervalser kan de reductieverhouding aanpassen, het verouderingsschema wijzigen en testcoupons in één lus opnieuw bewerken in plaats van verschillende leveranciers te coördineren. Vraag welke processen in eigen beheer zijn; het antwoord onthult meestal waar kwaliteitsproblemen zich schuilhouden.
De werkplaats van ACE Machinery in Yancheng exploiteert elektrohydraulische hamers van 3 ton, 5 ton en 15 ton, verticale ringwalserijen van 1 meter en 1,5 meter, warmtebehandelingsovens met volledige registratie en CNC-bewerkingscentra. Dat uitrustingsassortiment bepaalt de maximale sectiegrootte en ringafmetingen die bij één bron verkrijgbaar zijn. Gecombineerd met intern lassen en oppervlaktebehandeling kan dezelfde faciliteit een afgewerkt onderdeel leveren in plaats van een reeks hand-offs. Voor tekeningen die niet overeenkomen met standaardcatalogusitems, wordt de niet-standaard aangepaste smeedservice bedekt de opening tussen een standaard onbewerkt onderdeel en een volledig machinaal bewerkt onderdeel.


Nieuws
Stuur ons nu een bericht!
-
Mobiele terminal
-
Snelle koppelingen
Producten Over ons Uitrusting en capaciteit Kwaliteit Nieuws Neem contact met ons op -
Productcategorie
Smeedstukken voor elektrische energie Smeedstukken voor schepen en havenmachines Mijnbouw en metallurgische smeedstukken Smeedstukken voor voedsel- en voedermachines Smeedstukken voor de petrochemische industrie Lasfabricage OP MAAT GEMAAKTE AFWERKINGSONDERDELEN -
Neem contact met ons op
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economisch Ontwikkelingspark, Dafeng District, Yancheng City, Jiangsu, China
Auteursrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle rechten voorbehouden.
China fabrikant van open matrijzensmeedstukken
leverancier van op maat gemaakte precisiesmeedstukken